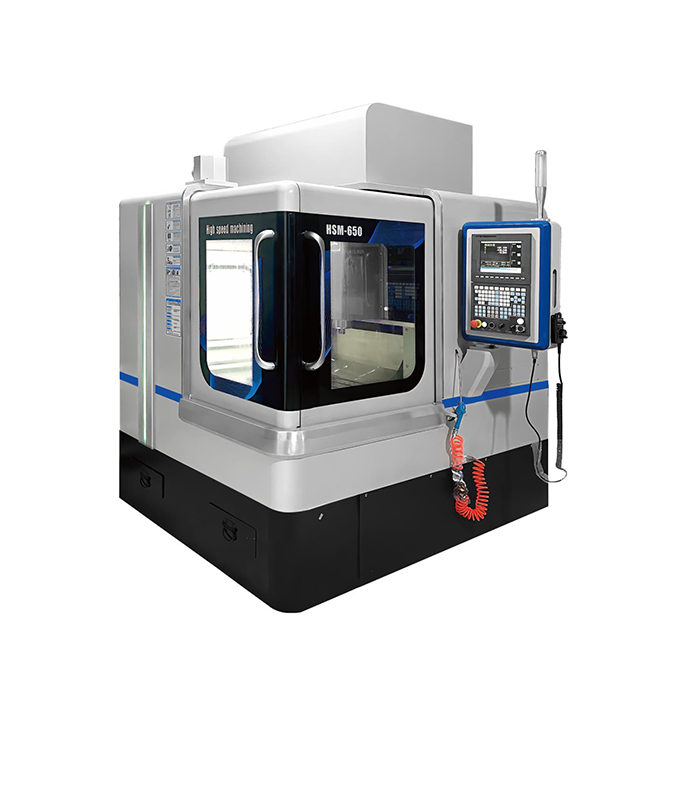
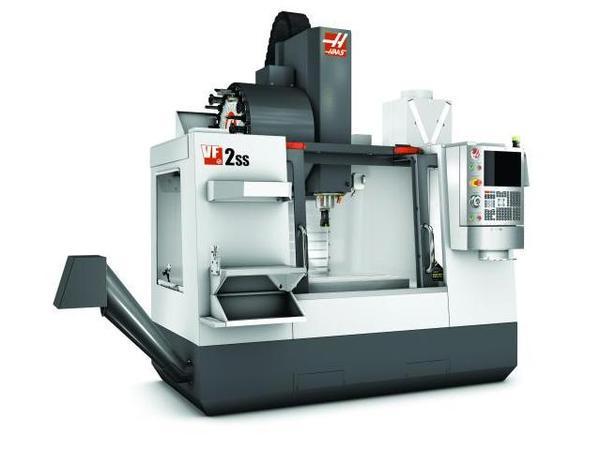
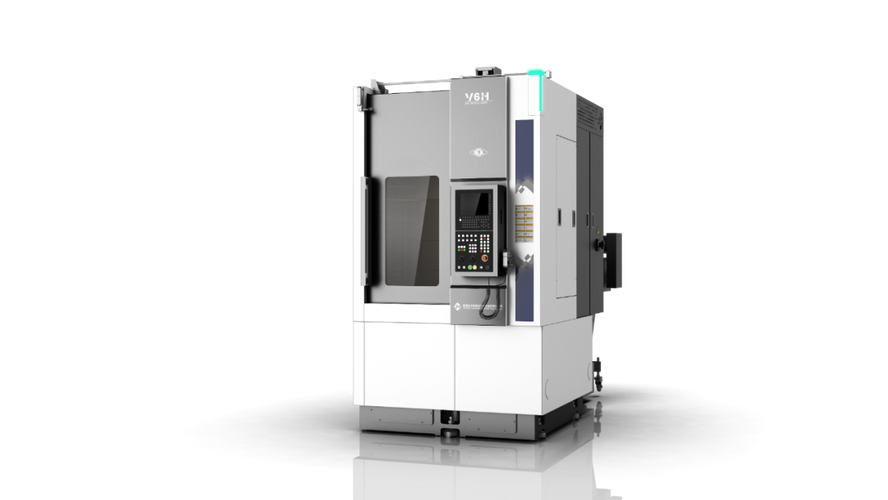
高档数控机床功能部件生产线技术改造项目可行性研究报告(第三部分 机床功能部件)
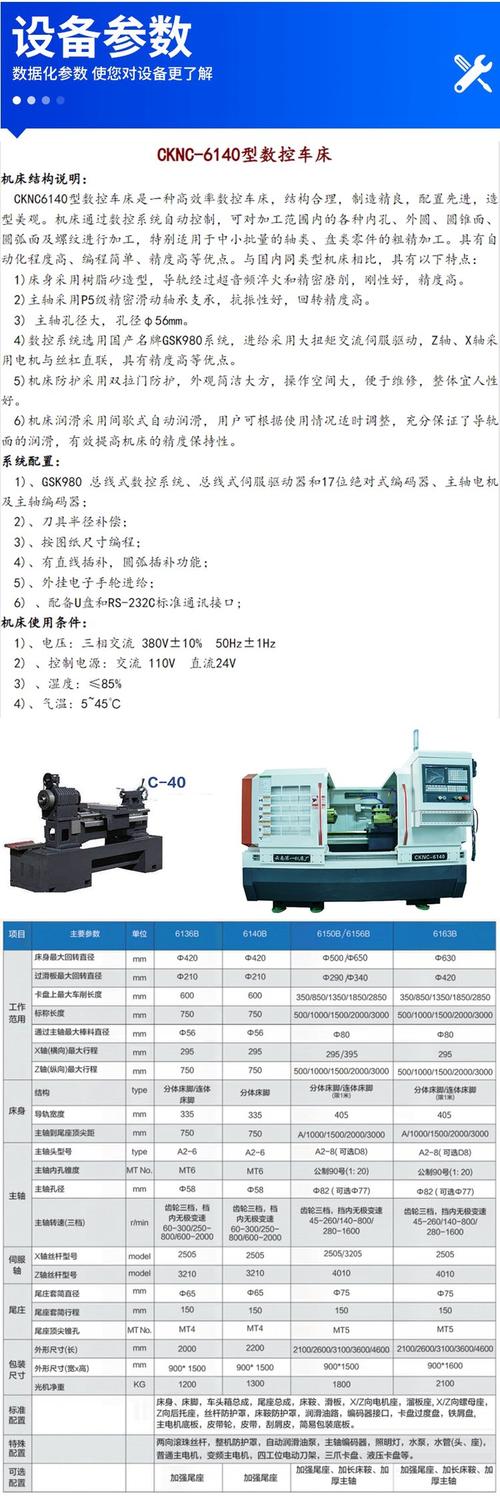
一、机床功能部件概述\n\n机床功能部件是高档数控机床的核心组成部分,其性能直接决定机床的加工精度、效率与可靠性。本项目涉及的机床功能部件主要包括滚珠丝杠副、直线导轨副、数控回转工作台、高速主轴单元、刀库及自动换刀装置、动力卡盘等。这些部件技术壁垒高、附加值大,长期依赖进口的局面亟待通过技术改造实现自主可控。\n\n## 二、现有生产线现状与差距分析\n\n### 2.1 生产线现状\n\n现有生产线主要基于传统加工设备与半自动化装配工艺,关键工序如滚珠丝杠的螺纹磨削、直线导轨的滑块磨削、主轴的精密装配等依赖人工操作,加工一致性差,产品精度等级多集中在P3、P4级,难以满足高档数控机床对P1、P2级功能部件的需求。\n\n### 2.2 主要差距\n\n(1)精度水平不足:滚珠丝杠导程误差、直线导轨行走平行度等关键指标与国外先进水平存在1~2个精度等级的差距。\n(2)批次一致性差:人工装调导致产品性能离散度大,影响主机可靠性。\n(3)生产效率低:单件加工周期长,换型调试时间占总工时30%以上。\n(4)检测手段落后:缺乏在线检测与闭环反馈能力,质量依赖终检。\n\n## 三、技术改造目标\n\n### 3.1 总体目标\n\n通过技术改造,建成具备年产滚珠丝杠副8万套、直线导轨副12万米、数控回转工作台3000台、高速主轴单元5000套生产能力的高档数控机床功能部件生产线,产品精度等级达到P1级,批次一致性CPK≥1.67,整体技术水平达到国内领先、国际先进。\n\n### 3.2 具体指标\n\n| 指标项 | 改造前 | 改造后 |\n|--------|--------|--------|\n| 滚珠丝杠精度等级 | P3/P4 | P1 |\n| 直线导轨精度等级 | P3 | P1 |\n| 主轴径向跳动(μm) | ≤3 | ≤1.5 |\n| 回转工作台分度精度(″) | ±8 | ±3 |\n| 批次一致性CPK | 0.9 | ≥1.67 |\n| 单位产品能耗降低 | — | ≥15% |\n\n## 四、技术改造方案\n\n### 4.1 滚珠丝杠副生产线技术改造\n\n引入高精度数控丝杠磨床(分辨率0.1μm)、数控旋风铣床及在线激光测量系统。采用闭环磨削控制技术,实现螺纹中径、导程误差的实时补偿。配套恒温车间(20±0.5℃)及隔振基础,配置丝杠导程误差动态检测仪、行程误差测量仪。装配环节采用伺服压装与力矩监控系统,确保预紧力一致性。\n\n### 4.2 直线导轨副生产线技术改造\n\n采用四轴联动数控导轨磨床,配备在线轮廓测量装置。滚道磨削工序实施Rhinoceros头修整与在线补偿。滑块加工引入加工中心与去毛刺机器人。装配线配置恒温装配环境,采用自动选配与压装系统,配置行走平行度检测仪与摩擦力测试台。\n\n### 4.3 数控回转工作台生产线技术改造\n\n采用五面体加工中心完成台面与箱体一次装夹加工,配置高精度蜗轮蜗杆磨削设备及双导程蜗杆专用磨床。装配过程设置分度精度检测工位,采用多齿盘定位与气浮转台检测。电气调试区配置光栅编码器校准系统。\n\n### 4.4 高速主轴单元生产线技术改造\n\n配置高精度数控磨床(主轴锥孔磨削圆度≤0.3μm)、动平衡机(剩余不平衡量≤0.4g·mm/kg)、热装刀柄装置及主轴综合性能试验台。装配采用恒温间与洁净间(温度20±0.5℃,洁净度ISO 7级)。\n\n### 4.5 刀库及自动换刀装置生产线改造\n\n引入数控加工设备与自动化表面处理线。装配线采用定扭矩装配工具与链条张紧检测装置。设置不少于5工位的模拟换刀试验台,超过500次换刀连续运行与可靠性测试。\n\n### 4.6 检测与质量保障体系\n\n(1)新增三坐标测量机4台、表面粗糙度轮廓仪2台;\n(2)建立数字化检测档案系统,实现关键件全生命数据追溯;\n(3)每条生产线设在线检测+S\texceed时抽检+成品百分之百检测;\n(4)通过EN ISO 10791(加工中心检验条件)与ISO 230-2标准进行对比分析。\n\n## 五、设备选型与配套方案\n\n### 5.1 新增核心设备\n\n| 序号 | 设备名称 | 规格 | 数量 | 购进/合作型制选择 | 技术水平 |\n|------|----------|------|------|----------|----------|\n| 1 | 数控丝杠磨床 | φ/长度加工范围/定位精度0.1μm | 6台 | CNC平台机头自主装配+原装 | 国内订货专用系数可转为主轴复合加工流 |,”
}
如若转载,请注明出处:http://www.tengchuangkj.com/product/50.html
更新时间:2026-10-22 04:34:27